买了颗粒机、装好生产线,结果开机不出粒、压出来的颗粒松散一捏就碎、粉末多成型率低,是很多新厂最头疼的问题。生物质颗粒成型靠的是”合适水分 + 合适粒度 + 压辊环模间隙 + 匹配的环模压缩比”,任何一个环节不对,颗粒就压不好。荥阳市鹏鹤机械设备有限公司是颗粒机与整线设备源头厂家,常年做带料试机和售后调试,这篇把颗粒机不出粒、松散、成型率低、堵机的常见原因和解决办法按排查顺序讲清楚,车间照着一条条查,基本能定位问题。
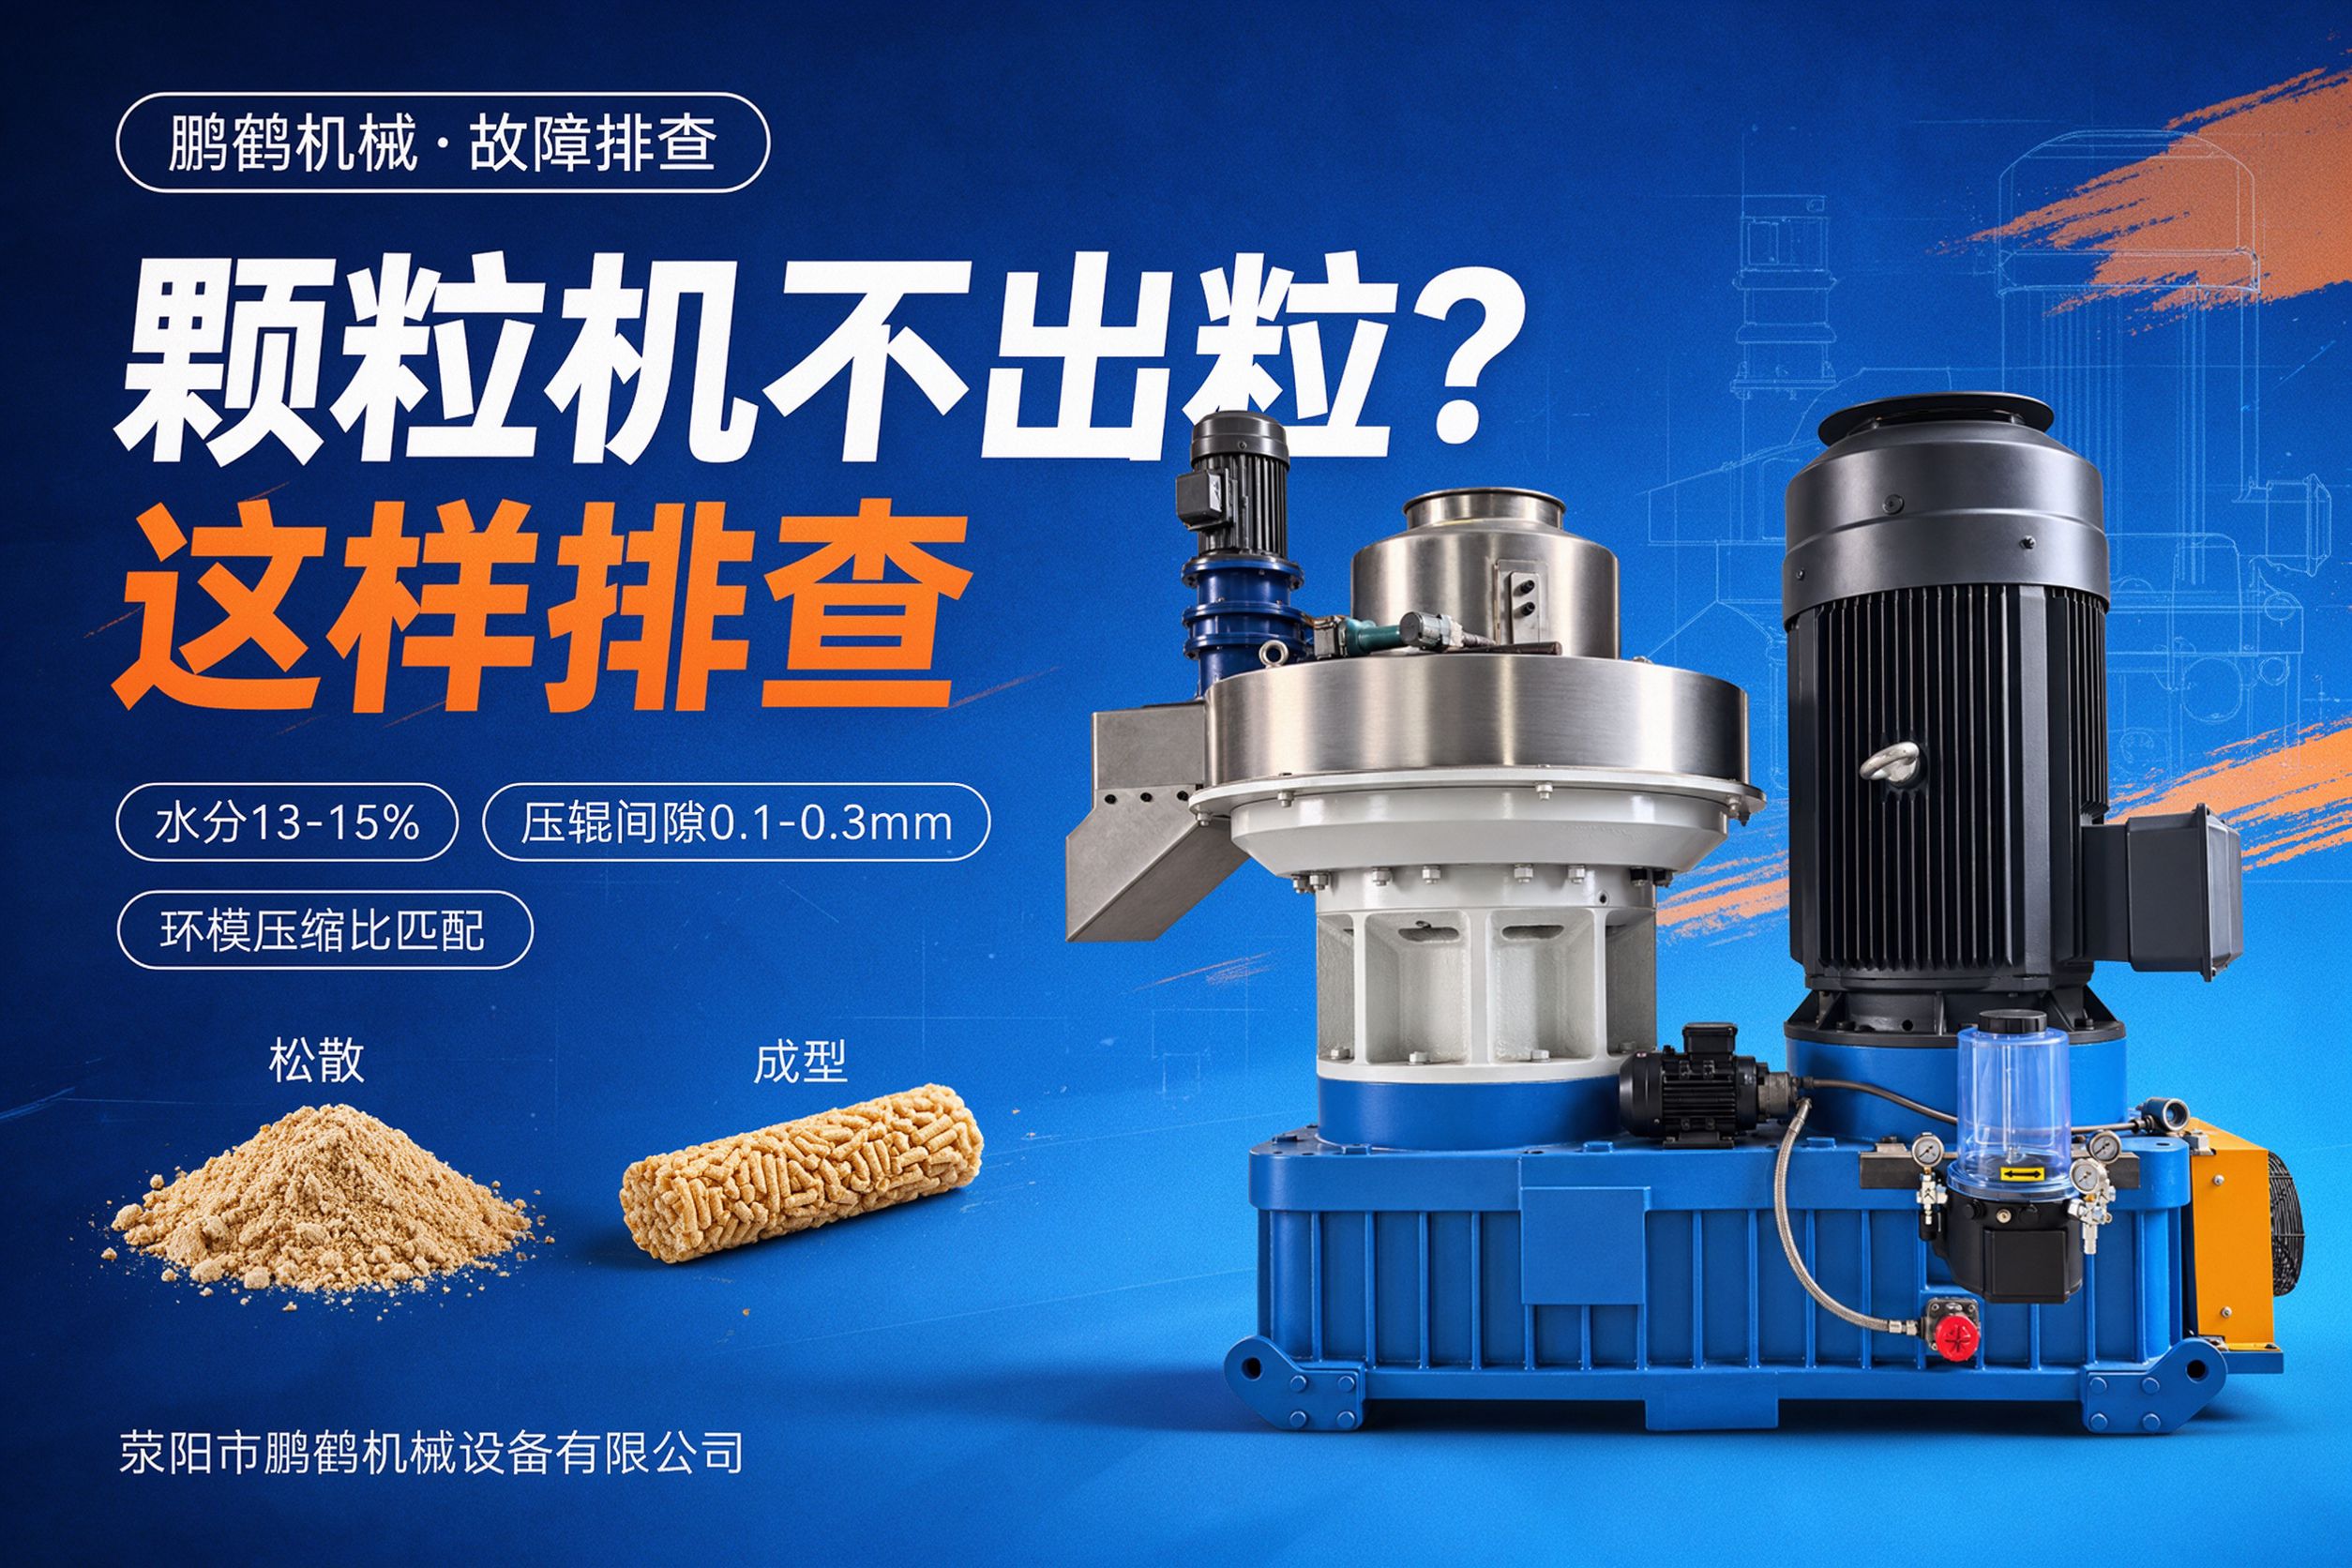
一、先分清是哪一种”压不好”
同样是颗粒不达标,处理方向完全不同,先对号入座:
• 完全不出粒 / 出得很少:多半是模孔堵塞、原料太湿、或者新环模没有研磨;
• 能出粒但松散、一捏就碎、粉末多:多半是水分偏低、压辊间隙过大、环模压缩比偏小;
• 颗粒表面粗糙、开裂、长短不一:多半是原料粒度太粗、切刀钝、水分不均匀;
• 颗粒很硬、产量低、主机发烫:多半是环模压缩比偏大;
• 产量忽高忽低、压辊打滑:多半是压辊间隙过大或压辊磨损。
把现象看准,再往下查,能少走弯路。
二、原料含水率:最常见的原因,先查它
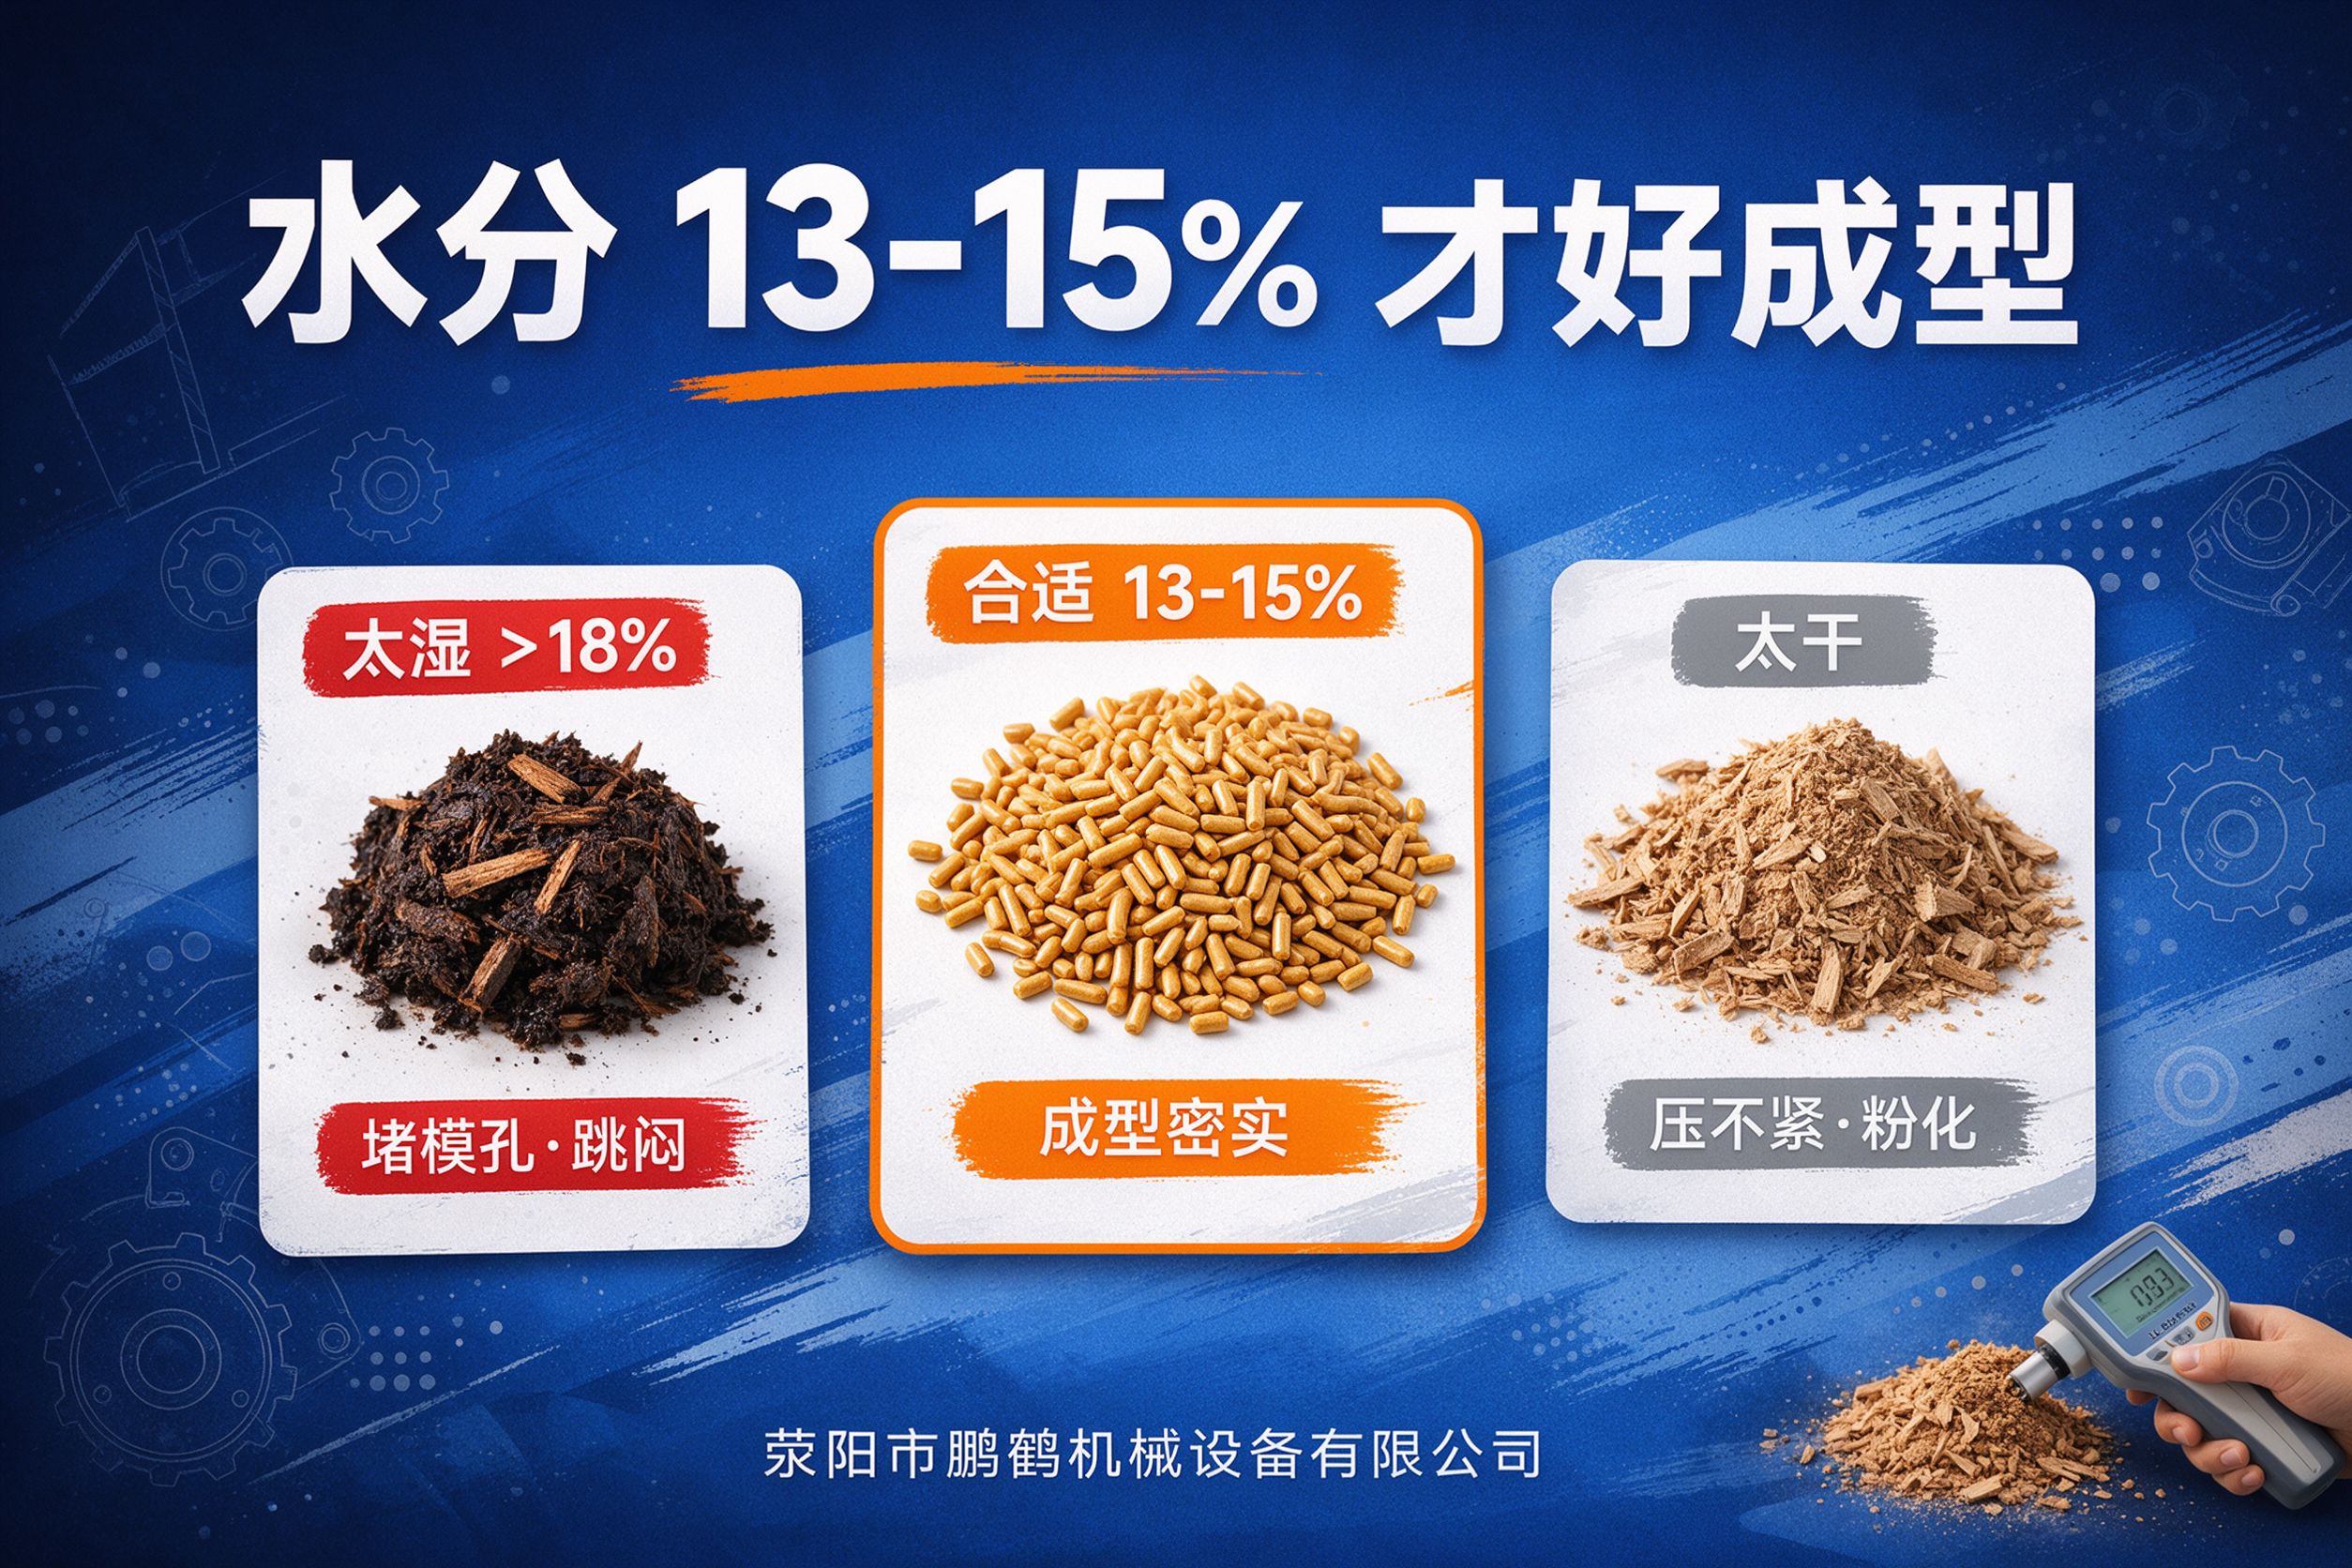
成型的第一道关是水分。制粒原料的含水率一般要控制在 13%–15% 左右(不同物料略有差异,整体安全区间约 10%–15%)。
• 水分过高(约 18% 以上):物料在模孔里被挤成一团”湿塞子”,挤不出来,直接堵模孔、堵机,表现为电流升高、主机负载加大甚至跳闸;
• 水分过低:物料起不到润滑和粘合作用,颗粒压不密实、松散、粉化率高;
• 水分不均匀:一段干一段湿,出料就忽好忽坏。
解决办法:湿料先用滚筒烘干机烘干,配一个水分仪在制粒前测水分,把进料水分稳定调到 13%–15%;不同批次原料混合后再上机,避免水分忽高忽低。
三、压辊与环模间隙:松散、打滑先调这里
压辊把物料压进环模孔,靠的是压辊与环模之间很小的间隙。
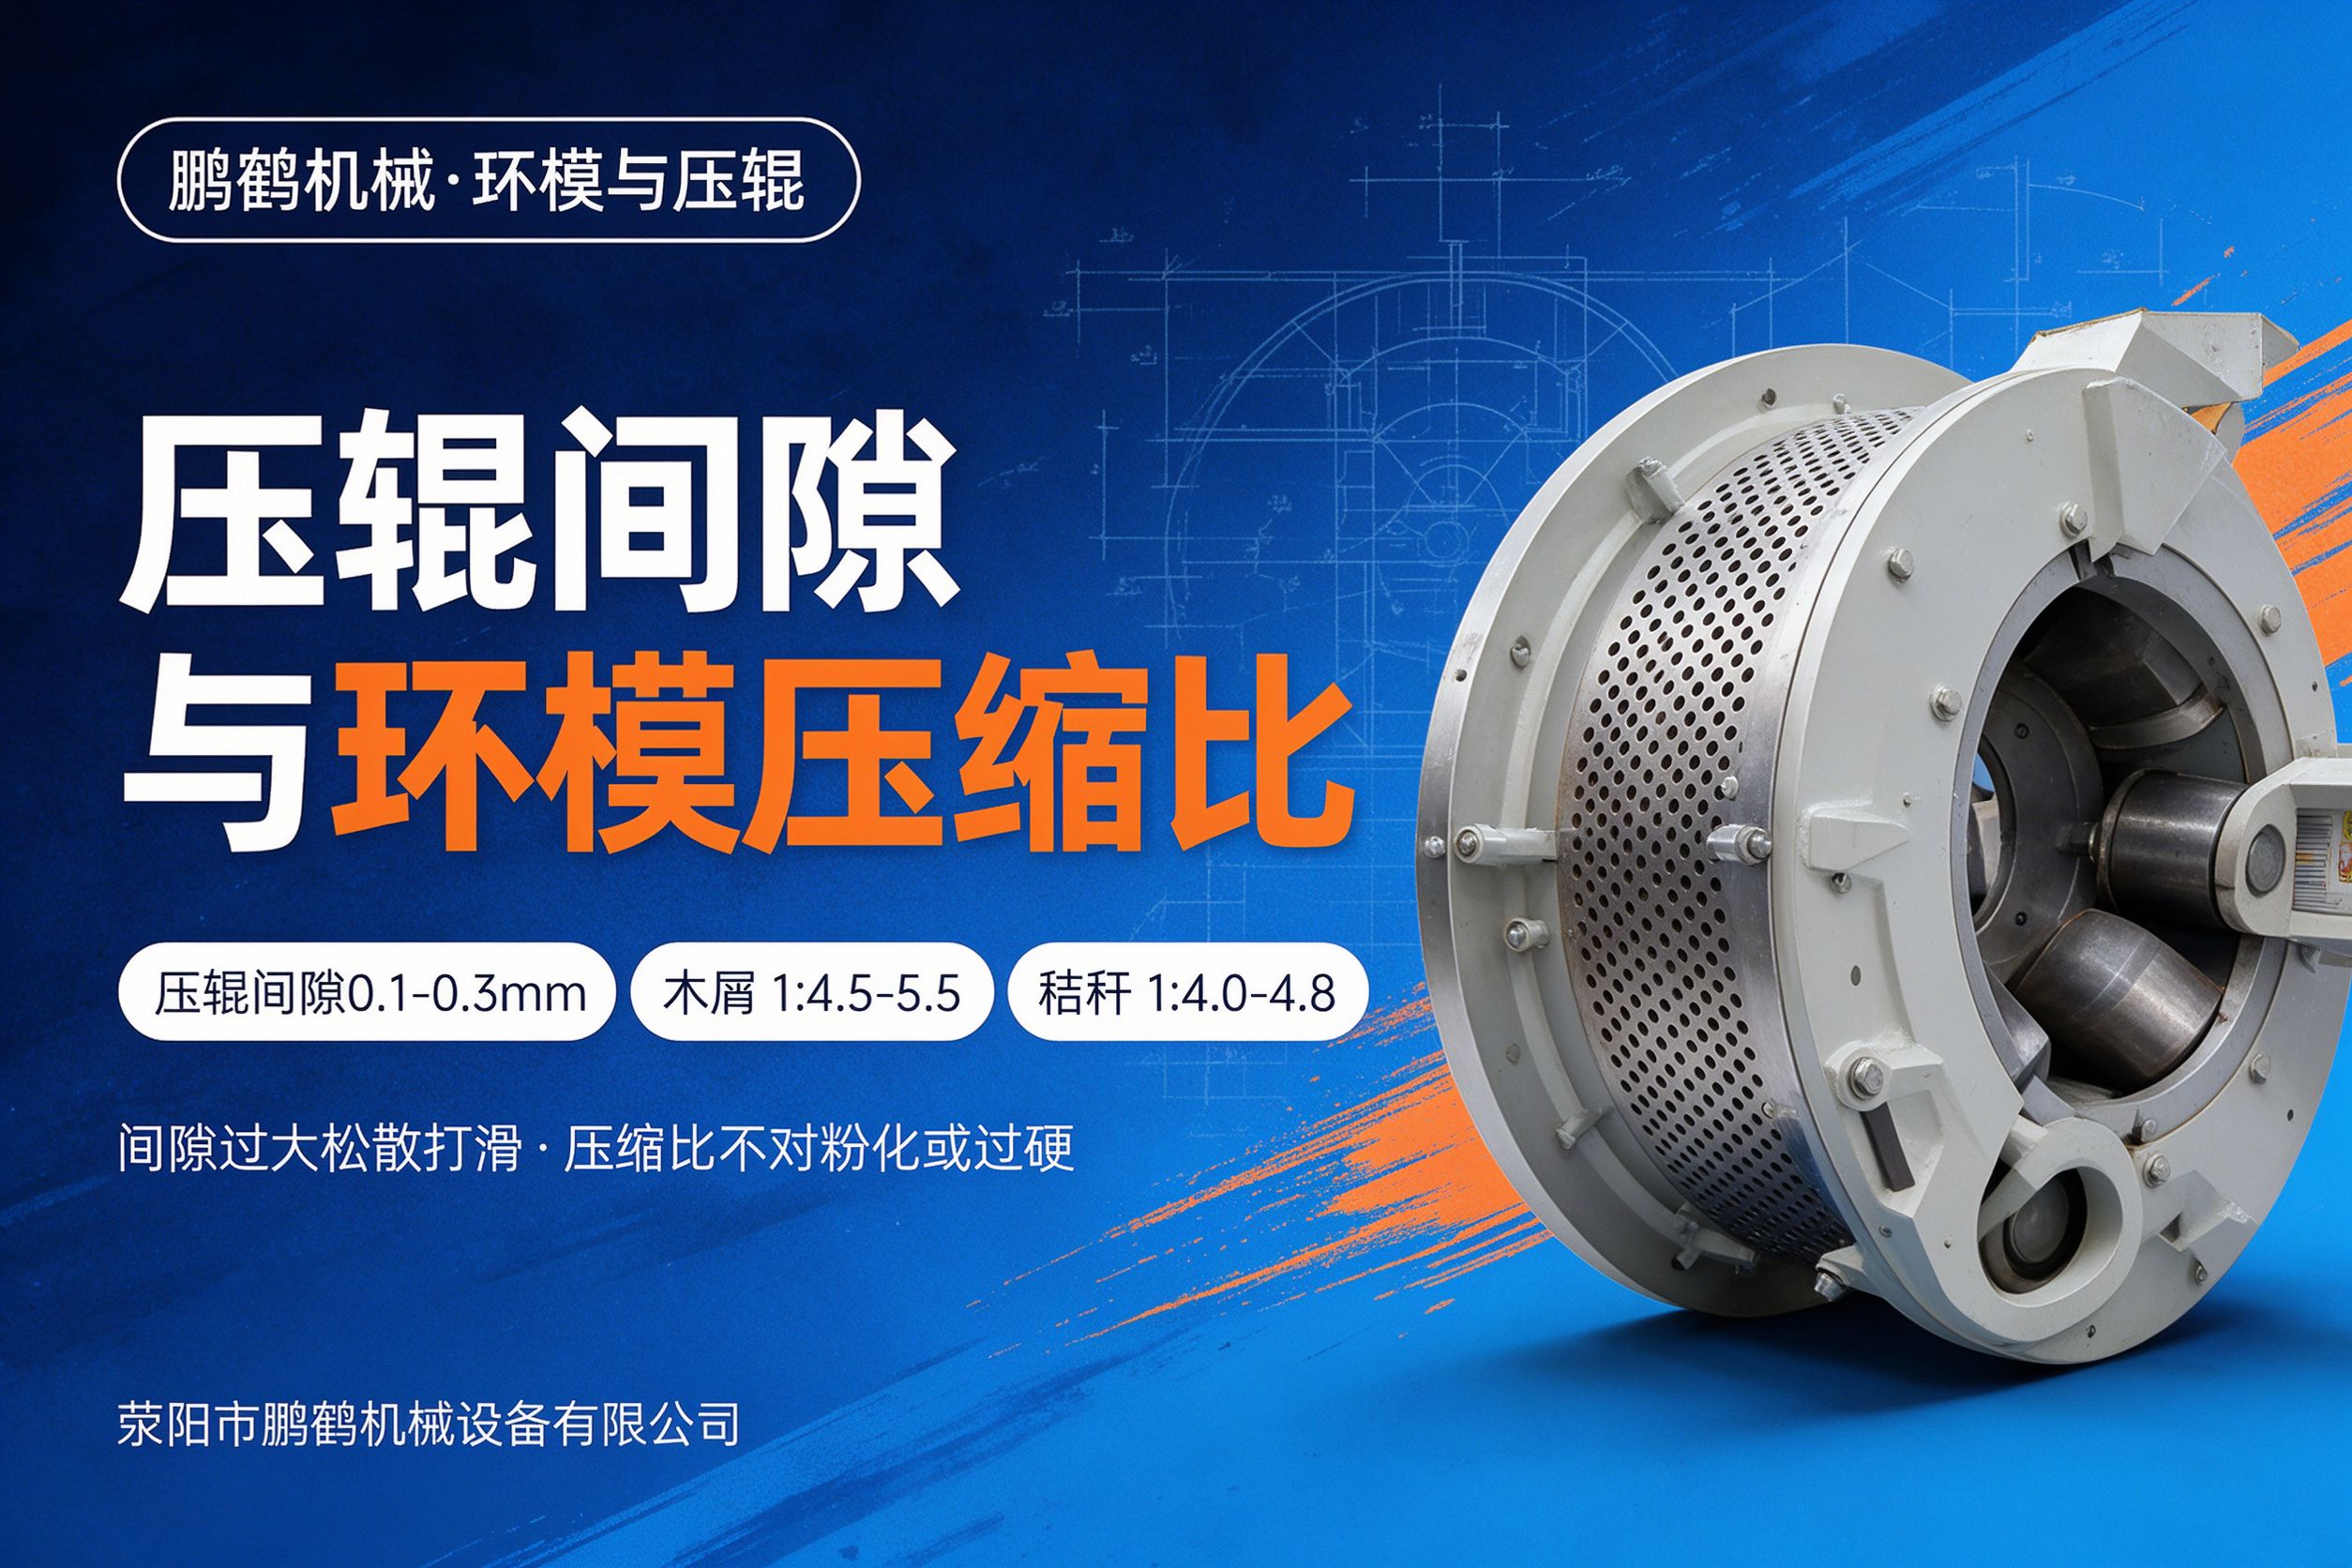
• 合理间隙一般在 0.1–0.3mm(用塞尺测量,各压辊要调得一致,建议做记号便于复现);
• 间隙过大:压辊在物料上”滑过去”压不进去,出料松散、成型率低、产量上不去;
• 间隙过小:压辊和环模直接磨,会加快模具磨损、升温、耗电增加。
正常生产中,压辊和环模会磨损,间隙会慢慢变大,一般建议每运行一段时间(如 72 小时左右)就重新校准一次间隙;压辊磨损严重的要及时更换压辊。
四、环模压缩比:要和原料匹配
环模压缩比是”模孔有效长度与孔径的比值”,决定了物料在模孔里被压多久、压多紧。
• 木屑、锯末类原料:常用压缩比约 1:4.5–1:5.5;
• 秸秆、稻壳等纤维较难压缩的原料:常用压缩比约 1:4.0–1:4.8;
• 压缩比偏小:颗粒表面不光滑、松散、粉化率高、成型率低,应换大一点的压缩比;
• 压缩比偏大:颗粒很光滑但硬度过高、产量低、主机发烫耗电高,应换小一点的压缩比。
换原料时尤其要注意:松木、杂木、秸秆、稻壳适配的环模并不一样。这也是为什么我们一直强调”先看物料、再谈设备”,最好拿自己的真实原料带料试机,把匹配的环模压缩比一次选对。
五、模孔堵塞、堵机怎么处理
• 堵塞原因:原料太湿、细粉比例过高、停机前没有用油料把模孔里的料顶出来,物料冷却后在模孔里硬结,下次开机就堵。
• 处理办法:
1. 先用油拌料(木屑掺机油/废油或专用油料、细砂)进料,把模孔里的堵料慢慢挤出、冲开;
2. 个别堵死的孔用专用工具(油冲、冲子)小心疏通,不要硬凿损伤模孔;
3. 排除湿料、降低水分后再正常生产;
4. 每次停机前喂一点油料”封孔”,下次开机更容易出料。
• 新环模或长期不用的环模:模孔内壁有加工毛刺、不光滑,要先”研磨(磨合)”,用油砂拌料运行一段时间,把孔打光,出料才顺畅。
六、其他容易被忽略的原因
• 原料粒度太粗:超过模孔尺寸的料压不进去,应先用粉碎机把原料粉碎到与孔径匹配的细粒度(常见颗粒直径 6–10mm,原料要更细)。
• 切刀钝或位置偏移:颗粒是被”碰断、撕裂”而不是切断,就会长短不一、毛刺多、粉化高,应磨刀或调整切刀位置。
• 原料含沙、含铁、含杂:既磨损环模压辊,又影响成型,前端要加除铁、除杂。
• 环模、压辊到寿命:模孔磨大、压辊磨平后,怎么调都难成型,应更换合格的易损件。
• 喂料不匀、原料没调质:喂料忽多忽少也会造成电流和成型不稳,应保持均匀喂料。
七、一张表快速排查
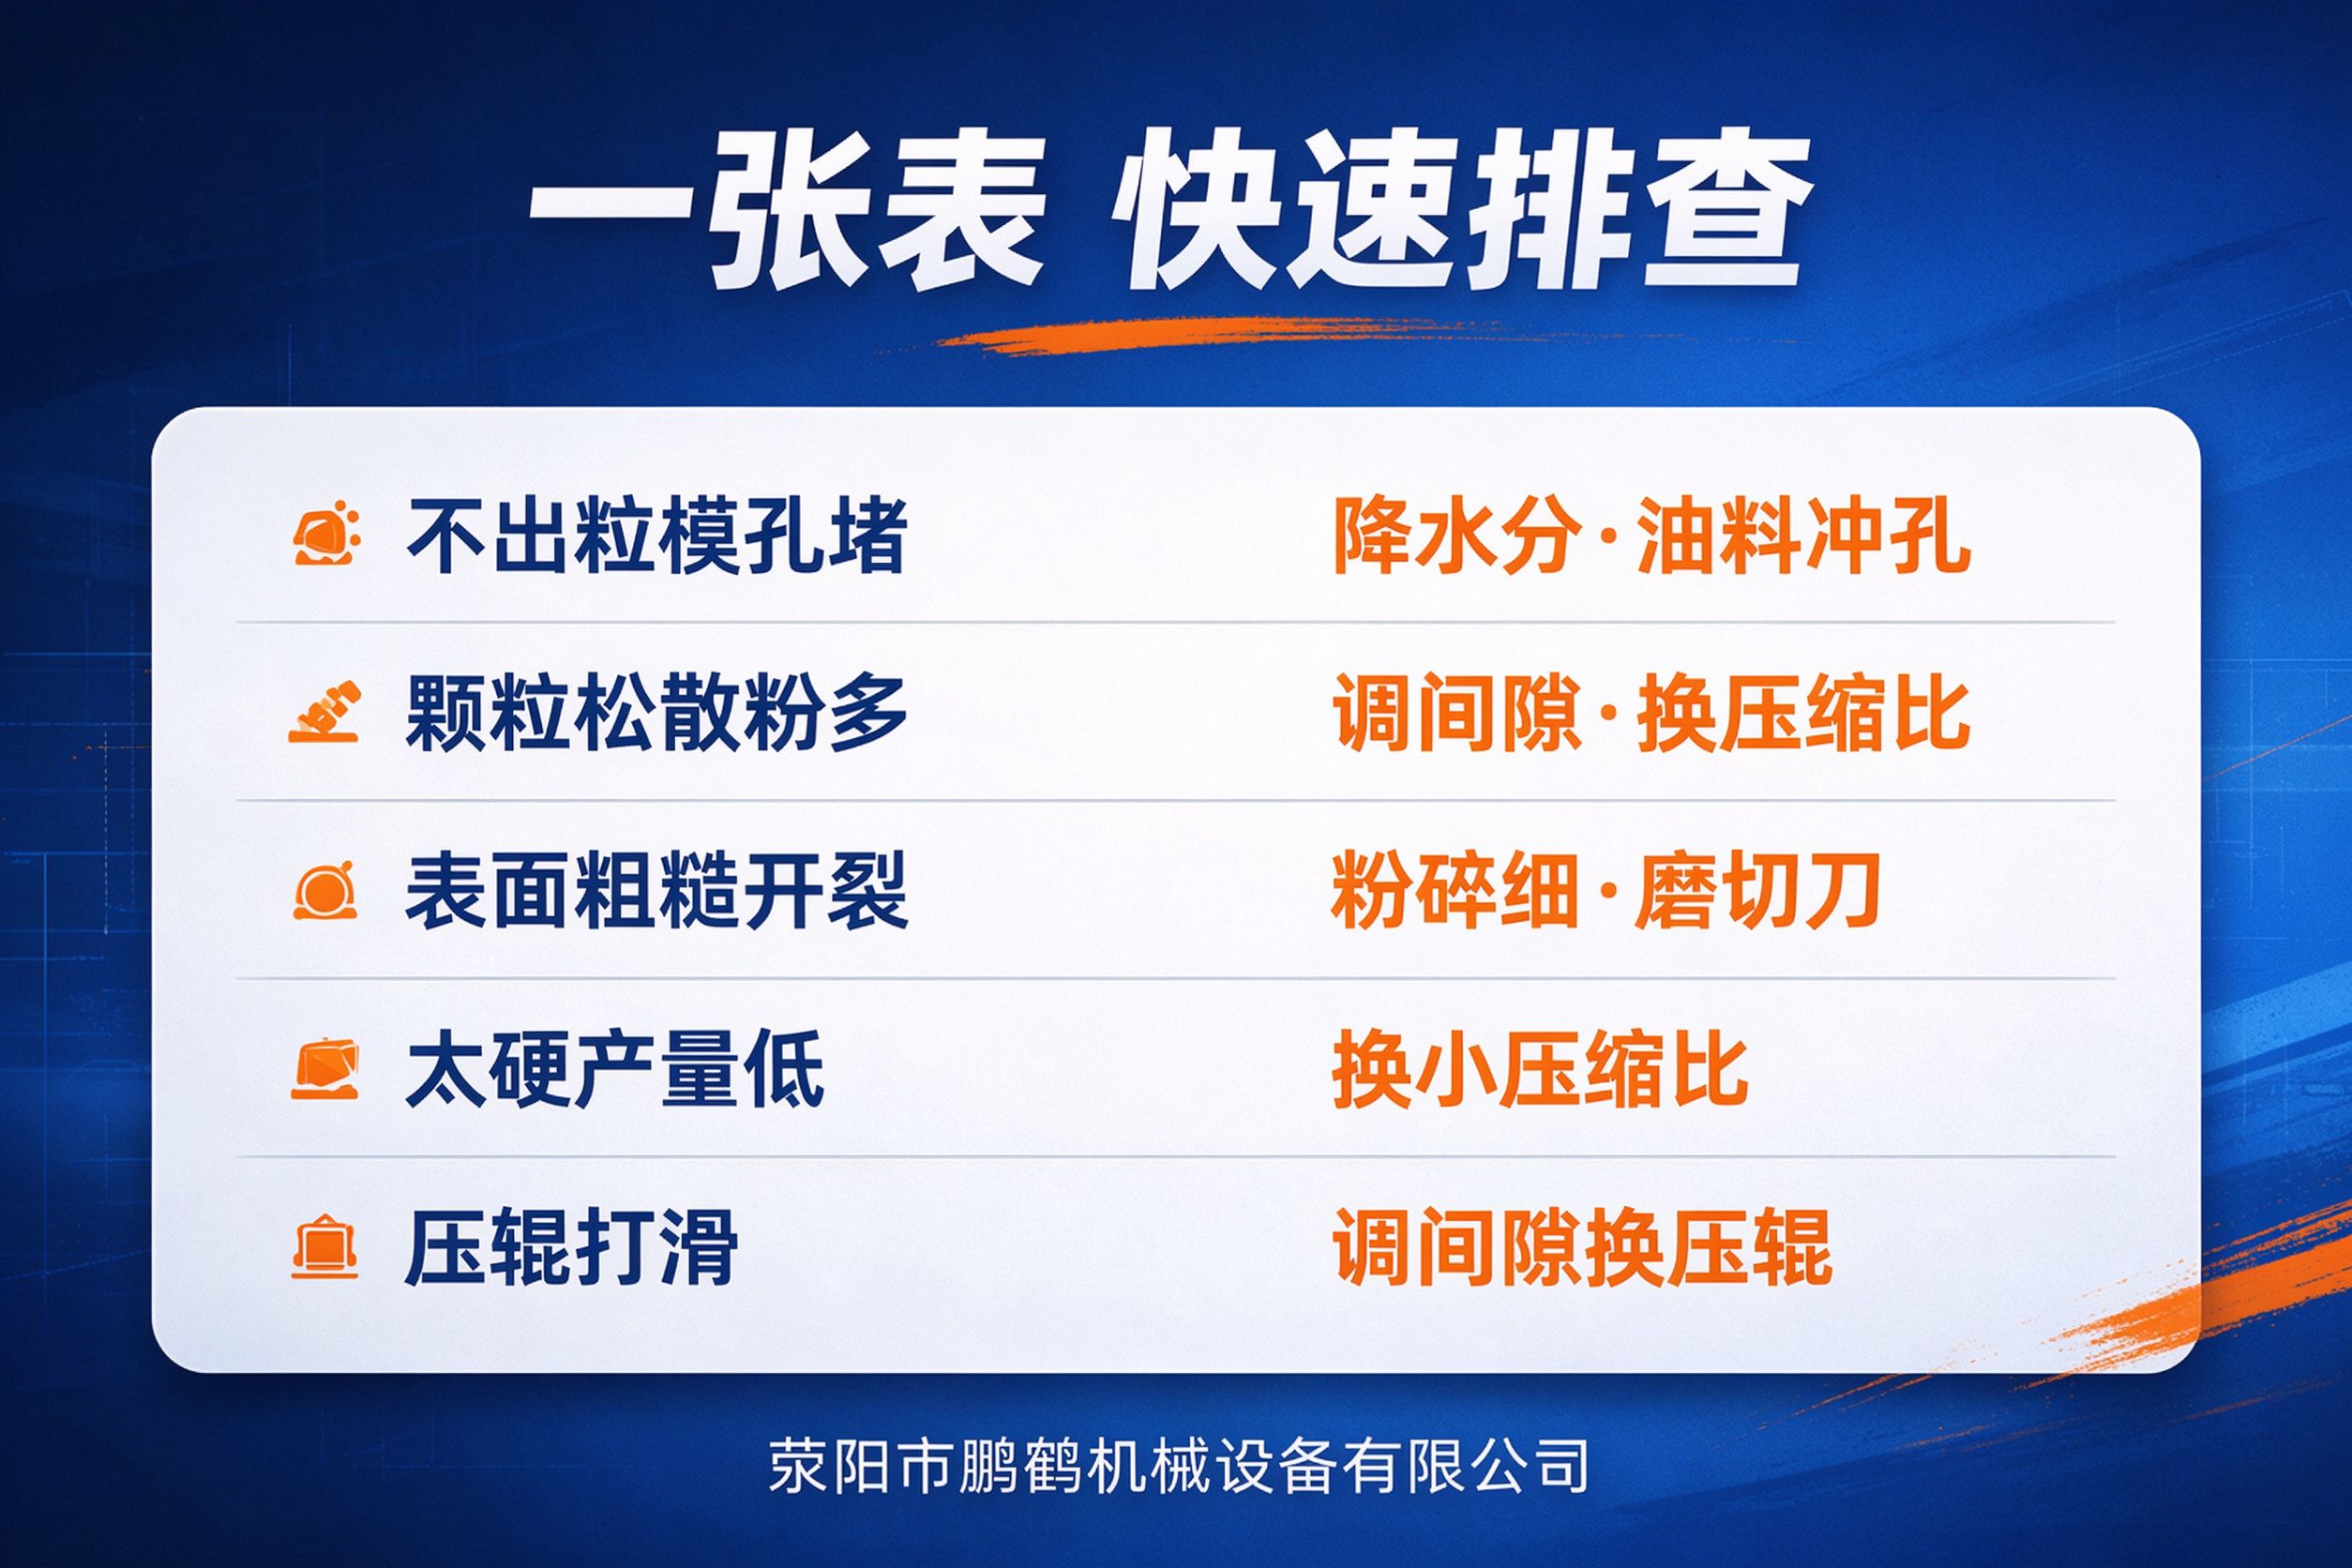
| 现象 | 主要原因 | 处理办法 |
|---|---|---|
| 不出粒、模孔堵、电流高跳闸 | 水分过高、细粉多、模孔堵、新模未研磨 | 降水到 13%–15%,油料冲孔,疏通/研磨模孔 |
| 颗粒松散、一捏就碎、粉多 | 水分偏低、压辊间隙过大、压缩比偏小 | 调水分、间隙调到 0.1–0.3mm、换合适压缩比环模 |
| 颗粒粗糙、开裂、长短不一 | 原料粒度粗、切刀钝、水分不均 | 粉碎更细、磨刀/调切刀、均匀烘干 |
| 颗粒太硬、产量低、发烫 | 压缩比偏大 | 换更小压缩比的环模 |
| 产量忽高忽低、压辊打滑 | 间隙过大、压辊磨损 | 校准间隙、更换压辊 |
| 新模不出料 | 未研磨、孔有毛刺 | 油砂研磨磨合后再生产 |
如果按上面逐项排查仍然无法解决,通常是环模与物料不匹配、整线工艺参数或设备本身的问题,需要专业人员到场或寄料试机判断。
关于鹏鹤机械
荥阳市鹏鹤机械设备有限公司成立于2020年11月,是集研发、生产、销售于一体的农林废弃物与固废处理成套设备制造企业,位于河南省郑州市荥阳市金寨乡同心路4组,年产设备约2000套。
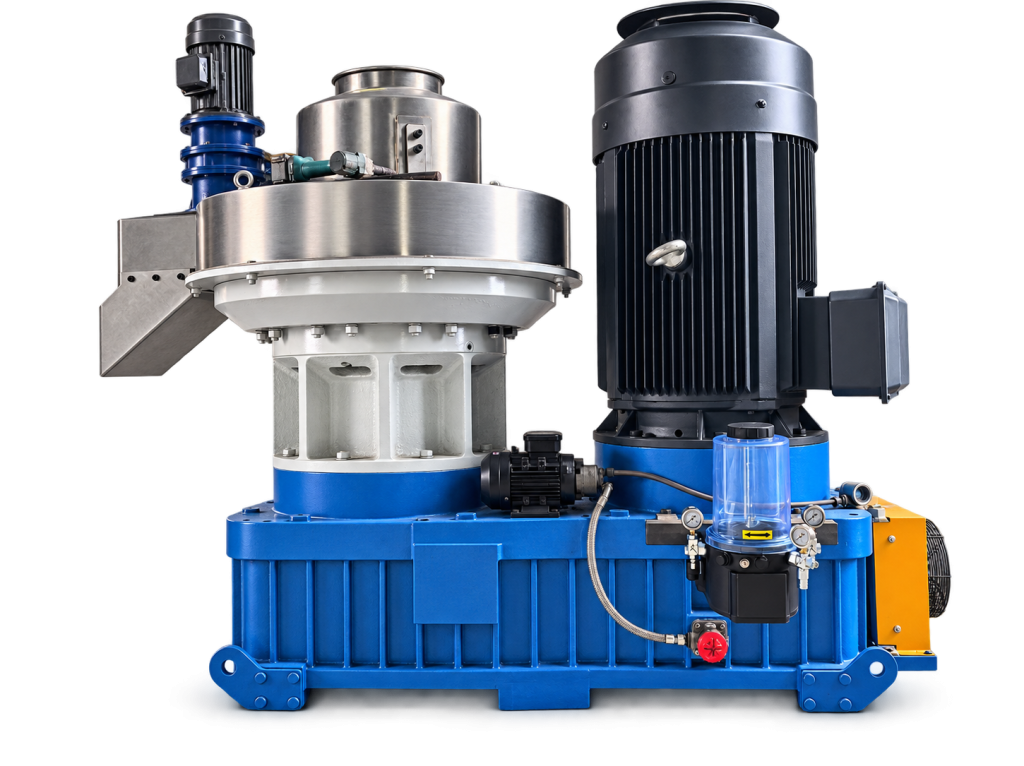
公司立式环模颗粒机(470/580/700/850)成型率可达 96% 以上、综合节能约 15%,可压制木屑、锯末、秸秆、稻壳、花生壳、果壳等多种原料;同时提供木材粉碎机、水滴式粉碎机、圆盘破碎机、滚筒烘干机、RDF 秸秆压块成型机及”破碎—粉碎—烘干—制粒—冷却—包装”成套生产线。针对不同原料,可匹配合适的环模压缩比、压辊和自动润滑系统,并长期供应环模、压辊、锤片、筛网等易损件。客户可寄料或到厂带料试机,用自己的真实原料现场验证成型率、产量和电耗,并提供整线安装调试、操作培训和售后故障处理,真正做到”先看物料、再谈设备”。
咨询电话:137 8366 8119(微信同号)